Nyheter

Hur uppnår en platt fläns pålitlig tätning med bultar?

2026-09-17 13:30:08

I en petrokemisk anläggning måste en bultad platt flänsanslutning innehålla processvätska vid tryck som överstiger 100 bar och temperaturer över 400°C. Tätningen skapas inte av en enda komponent, utan av ett system: flänsytorna, packningen och bultarna. När bultarna dras åt genererar de en klämkraft som trycker ihop packningen mellan flänsytorna. Packningen i sin tur deformerar och fyller ut de mikroskopiska ojämnheterna på flänsytorna, vilket skapar en barriär som förhindrar läckage. Detta verkar enkelt nog. Ändå är flänsläckor en av de vanligaste orsakerna till industriolyckor och produktionsbortfall. Anledningen är att för att uppnå en tillförlitlig tätning krävs en exakt balans mellan bultbelastning, packningskompression och flänsstyvhet – en balans som lätt störs av felaktig installation, felaktigt bultmoment eller dålig flänsyta.


Frågan om hur enplatt flänsuppnår tillförlitlig tätning med bultar är därför inte bara en fråga om att dra åt bultar tills de är åtdragna. Det är en fråga om ingenjörskonst. Bultbelastningen måste vara tillräcklig för att komprimera packningen tillräckligt för att täta, men inte så hög att den krossar packningen eller ger efter bultarna. Flänsytorna måste vara tillräckligt plana och jämna för att packningen ska kunna anpassa sig, men inte så jämn att packningen inte kan greppa. Bultarna måste dras åt i en specifik sekvens för att säkerställa jämn lastfördelning. Och hela enheten måste utformas för att motstå driftstryck, temperatur och termisk cykling utan att förlora sin tätningskraft. Den här artikeln kommer att undersöka var och en av dessa faktorer i teknisk detalj, vilket ger en omfattande förståelse av bultad platt flänstätning för ingenjörer, underhållspersonal och inköpsspecialister. PåWenzhou Longan Flange Co., Ltd., har vår fabrik tillverkat platta flänsar i över två decennier, och vi har utvecklat en djup förståelse för de faktorer som bestämmer tätningens tillförlitlighet.

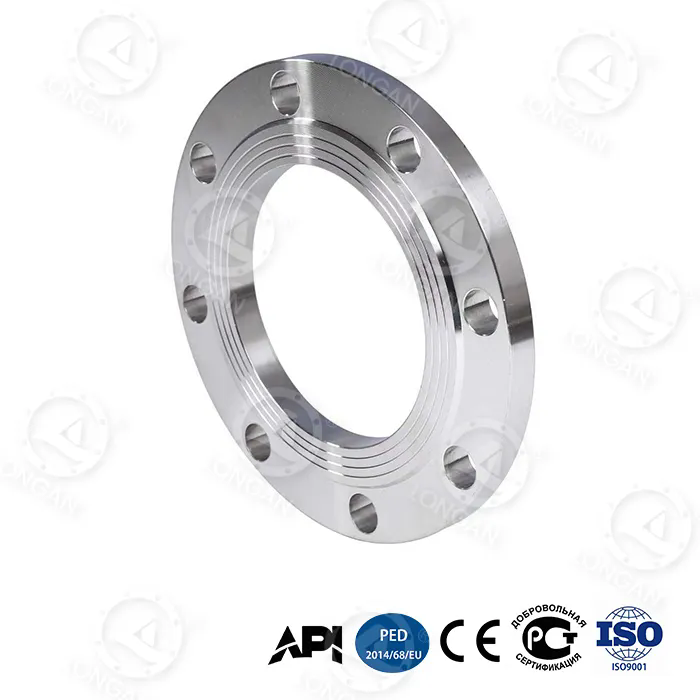
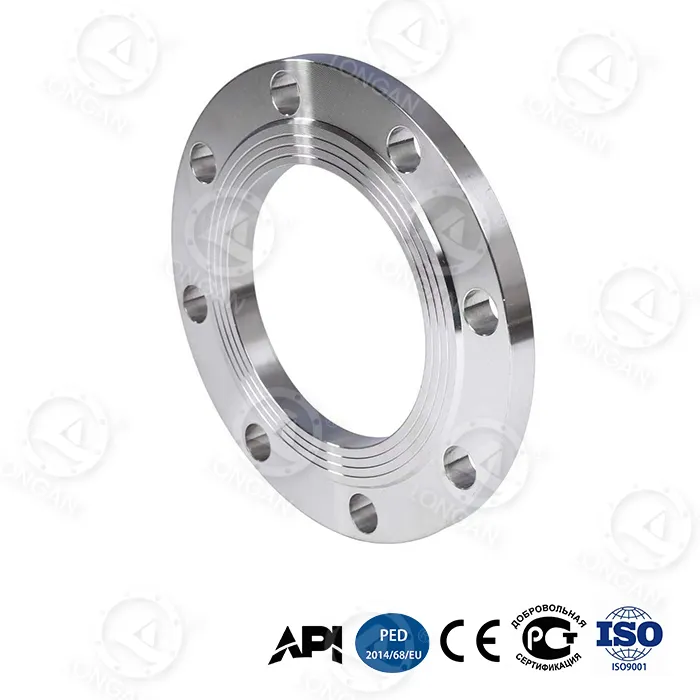
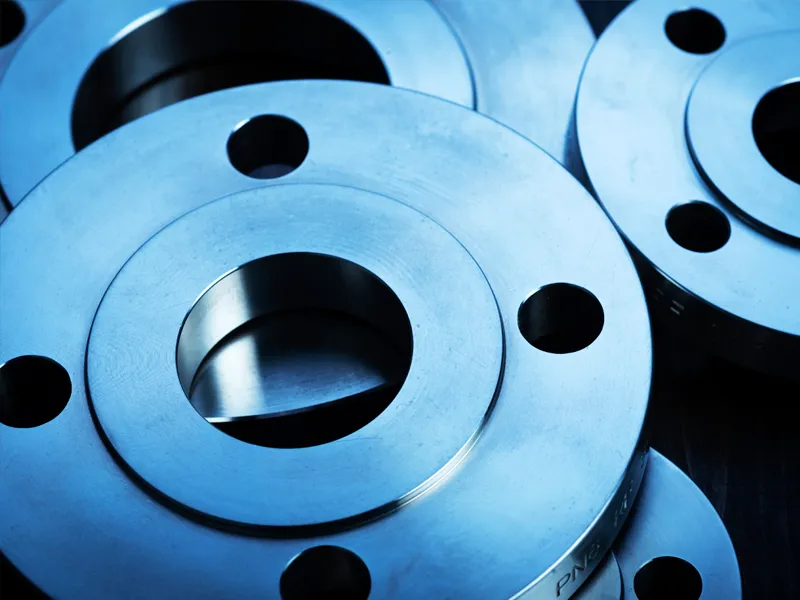
sme b16.5 flat face flange


Innehållsförteckning


1. Tätningsmekanismen: Vad händer egentligen när du drar åt en bult?

För att förstå hur en platt fläns uppnår tillförlitlig tätning måste vi först förstå mekaniken i bultförbandet. När en bult dras åt sträcks den elastiskt. Bulten fungerar som en fjäder och spänningen i bulten skapar en klämkraft som drar ihop de två flänsytorna. Denna klämkraft överförs genom flänsytorna till packningen. Packningen, som är gjord av ett mjukare material än flänsen, komprimeras. När den komprimeras rinner den in i de mikroskopiska dalarna och repar på flänsytan, vilket skapar en slingrande bana som den trycksatta vätskan inte lätt kan penetrera. Tätningen uppnås när packningen är tillräckligt komprimerad för att fylla dessa ojämnheter och när den kvarvarande kompressionsspänningen på packningen är större än vätskans inre tryck.

Huvudprincipen är att packningen ska hållas i ett tillstånd av kompression under hela fogens livslängd. Om kompressionsspänningen sjunker under en kritisk nivå kommer tätningen att läcka. Kompressionsspänningen kan minska av flera anledningar. Packningen kan slappna av (krypa) över tiden, särskilt vid förhöjda temperaturer. Bultarna kan tappa spänningen på grund av avslappning eller vibrationer. Flänsytorna kan separera på grund av termisk expansion eller böjning. Den platta flänsdesignen måste ta hänsyn till alla dessa faktorer. En tjockare, styvare fläns kommer att motstå böjning och bibehålla en mer enhetlig kompressionsspänning på packningen. Ett större antal mindre bultar ger en jämnare klämkraft än ett mindre antal större bultar. Och packningsmaterialet måste väljas för att motstå avslappning och kemisk attack.

Följande tabell sammanfattar nyckelkrafterna och faktorerna som bestämmer tillförlitligheten hos en bultad platt flänstätning.

Faktor Beskrivning Inverkan på tätning
Bultspänning Bultens elastiska sträckning när den dras åt Ger den klämkraft som komprimerar packningen
Packningskompression Deformationen av packningen under bultbelastning Fyller ytojämnheter och skapar tätningen
Flänsstyvhet Flänsens motstånd mot böjning under bultbelastning Säkerställer jämn packningskompression över ytan
Packningsavslappning Förlusten av kompressionsstress över tiden Minskar tätningskraften; måste minimeras
Termiska effekter Differentiell expansion av bultar, flänsar och packning Kan öka eller minska bultbelastningen
Internt tryck Den kraft som utövas av processvätskan Tenderar att separera flänsarna; måste motverkas av bultbelastning

På Wenzhou Longan Flange Co., Ltd. designar vi våra platta flänsar för att optimera dessa faktorer. Våra flänsar är tillverkade av högkvalitativt stål och är bearbetade till exakta dimensioner för att säkerställa korrekt passform och lastfördelning. Vi tillhandahåller även teknisk vägledning om bultval, packningsval och åtdragningsprocedurer för att hjälpa våra kunder att uppnå tillförlitliga tätningar i sina specifika applikationer.


2. Bultbelastning och vridmoment: Siffrorna som avgör framgång eller misslyckande

Bultbelastningen är den enskilt viktigaste variabeln för att uppnå en pålitlig tätning. Om bultbelastningen är för låg kommer packningen inte att komprimeras tillräckligt för att täta. Om bultbelastningen är för hög kan packningen krossas, bultarna kan ge efter eller flänsen kan skadas. Målbultbelastningen bestäms av packningstillverkarens rekommendation, som specificerar den lägsta och maximala tryckspänningen för packningsmaterialet. Denna spänning omvandlas sedan till ett vridmoment med hjälp av bultens gängfriktion och skarvens geometri. Vridmoment-spänningsförhållandet ges av formeln: T = K × D × F, där T är vridmomentet, K är mutterfaktorn (en dimensionslös koefficient som står för friktionen), D är den nominella bultdiametern och F är den önskade bultspänningen.

Mutterfaktorn K är en kritisk men ofta missförstådd parameter. Det beror på smörjningen av gängorna, ytfinishen på bulten och muttern och förekomsten av eventuella beläggningar. Ett typiskt värde för K är 0,2 för smorda stålbultar, men det kan variera från 0,1 till 0,3 beroende på förhållandena. Det betyder att samma vridmomentvärde kan ge en bultspänning som varierar med en faktor tre. Det är därför endast vridmoment inte är en tillförlitlig indikator på bultbelastning. För kritiska applikationer använder ingenjörer mer exakta metoder som bultförlängningsmätning eller direkta spänningsindikatorer. Tabellen nedan ger typiska vridmomentvärden för vanliga bultstorlekar och packningsmaterial.

Bultstorlek Packningstyp Målbultspänning (MPa) Rekommenderat vridmoment (Nm) Nötfaktor (K)
M16 Gummi 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 - 150 0.20
M20 Spiral sår 60 - 80 200 - 280 0.18
M24 Spiral sår 60 - 80 350 - 480 0.18
M24 Metalljacka 80 - 120 450 - 650 0.16

På vår fabrik förser vi våra kunder med detaljerade vridmomentspecifikationer för varje platt fläns vi tillverkar. Dessa specifikationer är baserade på flänsdimensioner, bultstorlek och material, packningstyp och driftsförhållanden. Vi rekommenderar också användning av kalibrerade momentnycklar och verifiering av bultspänningen med en andra metod, såsom mätning av bultförlängning med en mikrometer eller användning av en ultraljudsbultspänningsmätare. Denna rigorösa strategi för bultbelastningskontroll är avgörande för att uppnå tillförlitlig tätning i kritiska applikationer.


3. Packningsval: Det komprimerbara elementet som gör tätningen

Packningen är den komponent som faktiskt skapar tätningen i en bultad platt flänsanslutning. Det är ett komprimerbart material som kläms mellan flänsytorna. Packningen måste vara tillräckligt mjuk för att anpassa sig till ytojämnheterna på flänsytorna, men tillräckligt stark för att motstå det inre trycket och processvätskans kemiska angrepp. Den måste också vara tillräckligt motståndskraftig för att bibehålla sin kompressionsspänning över tid och under termisk cykling. Det finns inget enskilt packningsmaterial som är lämpligt för alla applikationer. Valet av packningsmaterial beror på kraven på temperatur, tryck och kemisk kompatibilitet för den specifika applikationen.

De vanligaste packningsmaterialen för platta flänsar är gummi, PTFE, spirallindade och metallmantlade. Gummipackningar används i lågtrycks- och lågtemperaturapplikationer, såsom vatten- och luftledningar. PTFE-packningar används i kemiska applikationer där motståndskraft mot aggressiva vätskor krävs. Spirallindade packningar används i högtrycks- och högtemperaturapplikationer, såsom ång- och kolväteledningar. Metallmantlade packningar används i de mest krävande applikationerna, där de högsta nivåerna av temperatur- och tryckmotstånd krävs. Tabellen nedan jämför nyckelegenskaperna hos dessa packningsmaterial.

Packningsmaterial Max temperatur (°C) Maxtryck (bar) Kemisk beständighet Typisk tillämpning
Gummi (NBR) 100 16 Bra (vatten, olja) Vatten, luft, lågtrycksånga
PTFE 260 40 Excellent Kemisk bearbetning, livsmedel
Spiral sår 500 100 Mycket bra Ånga, kolväten, högtryck
Metalljacka 600 150 Excellent Hög temperatur, högt tryck

På Wenzhou Longan Flange Co., Ltd. tillverkar vi inte packningar, men vi arbetar nära våra kunder för att säkerställa att packningen de väljer är kompatibel med våra platta flänsar. Vi tillhandahåller detaljerade mått på flänsytan, inklusive den förhöjda ytans höjd och ytfinishen, som är avgörande för korrekt tätning. Vi ger också vägledning om packningskompressionsspänning och bultmoment, baserat på packningstillverkarens rekommendationer. Vårt mål är att säkerställa att hela bultförbandssystemet – fläns, packning och bultar – samverkar för att uppnå en pålitlig tätning.


4. Flänsyta: Varför ytjämnhet är en kritisk parameter

Ytfinishen på flänsytan är en kritisk parameter som ofta förbises. Packningen måste kunna anpassa sig till ytojämnheterna på flänsytan för att skapa en tätning. Om ytan är för grov kan det hända att packningen inte kan fylla de djupa dalarna och en läckbana kan finnas kvar. Om ytan är för slät kan det hända att packningen inte kan greppa ytan, och den kan glida eller spruta ut under tryck. Den optimala ytfinishen är en balans mellan dessa två ytterligheter. För de flesta packningsmaterial rekommenderas en ytråhet på Ra 3,2 till 6,3 mikrometer. Detta uppnås vanligtvis genom att bearbeta flänsytan med ett tandat eller koncentriskt spårmönster, känt som en "fonografisk" finish.

Den fonografiska finishen specificeras i standarder som ASME B16.5 och EN 1092-1. Finishen skapas av ett verktyg som skär ett kontinuerligt spiralspår på flänsytan. Spårdjupet och avståndet kontrolleras för att uppnå önskad grovhet. Spårmönstret ger en serie åsar och dalar som packningen kan greppa. Detta grepp förhindrar att packningen blåses ut av det inre trycket och hjälper till att hålla tätningen under termisk cykling. Tabellen nedan visar den rekommenderade ytfinishen för olika packningsmaterial.

Packningsmaterial Rekommenderad ytjämnhet (Ra, µm) Finish Typ
Gummi 3,2 - 6,3 Fonografisk (koncentrisk eller tandad)
PTFE 1,6 - 3,2 Fonografisk eller slät
Spiral sår 3,2 - 6,3 Fonografisk
Metalljacka 3,2 - 6,3 Fonografisk

På vår fabrik bearbetar vi alla våra plana flänsytor till den specificerade ytfinishen med CNC-svarvar med precisionsverktyg. Vi verifierar ytfinishen med hjälp av en profilometer och registrerar resultaten i vår kvalitetskontrolldokumentation. Detta säkerställer att varje plan fläns vi producerar ger den optimala ytan för packningssäten. Vi erbjuder också en rad ytfinishar, inklusive slät finish, tandad finish och ringfogfinish, för att möta kraven för olika packningstyper och applikationer.


5. Bultåtdragningssekvens och kvalitetskontroll

Bultåtdragningssekvensen är en annan kritisk faktor för att uppnå en tillförlitlig tätning. Om bultarna dras åt en i taget i slumpmässig ordning, kommer flänsen att förvrängas och packningens kompression blir ojämn. Detta kan leda till läckage, även om de slutliga vridmomentvärdena är korrekta. Den korrekta proceduren är att dra åt bultarna i ett stjärn- eller korsmönster, i flera omgångar. Den första passagen bör vara en pass med lågt vridmoment (vanligtvis 30 % av det slutliga vridmomentet) för att fästa packningen och bringa flänsarna i linje. Den andra passagen bör vara ett medelhögt vridmoment (vanligtvis 60 % av det slutliga vridmomentet). Det sista passet ska vara med fullt vridmoment, återigen i ett stjärnmönster. Denna gradvisa, enhetliga åtdragning säkerställer att packningen komprimeras jämnt och att flänsytorna förblir parallella.

Antalet genomgångar och de specifika vridmomentvärdena beror på flänsens storlek, antalet bultar och packningsmaterialet. För stora flänsar med många bultar kan tre eller fyra pass krävas. För små flänsar kan två pass räcka. Tabellen nedan ger en allmän riktlinje för bultåtdragningssekvenser.

Flänsstorlek Antal bultar Rekommenderade pass Vridmomentmönster
DN50 - DN100 4 - 8 2 Stjärnmönster
DN150 - DN300 8 - 12 3 Stjärnmönster
DN350 - DN600 12 - 20 3 - 4 Stjärnmönster
> DN600 > 20 4+ Stjärnmönster, flera stadier

Kvalitetskontroll är väsentlig för att säkerställa att åtdragningsproceduren har utförts korrekt. Efter det sista momentpasset bör en kvalificerad inspektör verifiera vridmomentet på varje bult med hjälp av en kalibrerad momentnyckel. Inspektören bör också kontrollera gapet mellan flänsytorna på flera punkter runt omkretsen för att säkerställa att flänsarna är parallella. Om gapet är ojämnt ska bultarna lossas och åtdragningsproceduren upprepas. På Wenzhou Longan Flange Co., Ltd. förser vi våra kunder med detaljerade installationsinstruktioner och vridmomentspecifikationer för varje plan fläns vi tillverkar. Vi erbjuder också utbildning på plats och teknisk support för att hjälpa våra kunder att uppnå tillförlitliga tätningar i sina kritiska applikationer.


6. Vanliga frågor (FAQ)

Fråga 1: Vad är det korrekta bultmomentet för en platt fläns?

Svar: Rätt bultmoment beror på bultstorleken, bultmaterialet, packningsmaterialet och driftsförhållandena. Den specificeras vanligtvis av packningstillverkaren eller beräknas med formeln T = K × D × F, där K är mutterfaktorn, D är bultdiametern och F är målskruvens spänning. Vi tillhandahåller detaljerade vridmomentspecifikationer för varje plan fläns vi tillverkar på Wenzhou Longan Flange Co., Ltd. Det är viktigt att använda en kalibrerad momentnyckel och att följa den rekommenderade åtdragningssekvensen.

Fråga 2: Varför läcker min platta fläns även efter att jag dragit åt bultarna till det specificerade vridmomentet?

Svar: Det finns flera möjliga orsaker. Packningen kan vara skadad eller av fel material. Flänsytorna kan vara skadade eller ha en felaktig ytfinish. Bultarna kan vara förorenade eller felaktigt smorda, vilket resulterar i en mutterfaktor som skiljer sig från det antagna värdet. Flänsarna får inte vara parallella. Eller så kan driftsförhållandena överstiga packningens tryck- eller temperaturklassificering. En grundlig inspektion av alla komponenter och en genomgång av installationsproceduren är nödvändig för att identifiera grundorsaken.

Fråga 3: Vad är skillnaden mellan en upphöjd yta och en platt fläns?

Svar: En platt fläns med upphöjd yta har en liten upphöjd ring på ytan, medan en platt fläns har en helt platt yta. Den upphöjda ytan är utformad för att koncentrera bultbelastningen på packningen, vilket ökar tätningsspänningen. Platta flänsar används med full-face packningar och är vanliga i lågtrycksapplikationer och med gjutjärn eller plastflänsar. Valet beror på applikationen och den passande flänsen.

Fråga 4: Hur ofta ska plana flänsbultar efterdras?

Svar: Plana flänsbultar ska dras åt igen efter de första 24 timmarna av drift, särskilt i högtemperaturapplikationer där termisk expansion och packningsavslappning kan orsaka förlust av bultbelastning. Därefter utförs efterdragning vanligtvis under schemalagda underhållsintervaller, såsom årliga avstängningar. Frekvensen beror på applikationens kritikalitet och driftsförhållandena. Regelbunden inspektion för läckor rekommenderas också.

Fråga 5: Vilket är det maximala trycket som en platt fläns kan täta?

Svar: Det maximala trycket som en plan fläns kan täta beror på flänsens klassificering, packningsmaterialet och bultbelastningen. Till exempel kan en klass 150 platt fläns med en spirallindad packning täta upp till 20 bar vid omgivningstemperatur. En fläns av klass 300 kan täta upp till 50 bar. Högre tryck kräver högre flänsklasser och mer robusta packningsmaterial. På vår fabrik tillverkar vi platta flänsar i en rad tryckklasser för att möta kraven för olika applikationer.


7. Slutsats

Att uppnå en pålitlig tätning med en bultad platt fläns är en systemteknisk utmaning. Det kräver rätt kombination av bultbelastning, packningskompression, flänsstyvhet och ytfinish. Var och en av dessa faktorer måste noggrant specificeras och kontrolleras för att säkerställa att packningen förblir i ett tillstånd av kompression under hela fogens livslängd. Bultbelastningen måste vara tillräcklig för att komprimera packningen, men inte så hög att den skadar packningen eller flänsen. Packningen måste vara kompatibel med processvätskan och kunna motstå driftstemperatur och tryck. Flänsytorna måste vara plana och ha rätt ytfinish för att packningen ska kunna anpassa sig och greppa. Och bultarna måste dras åt i rätt ordning för att säkerställa jämn lastfördelning. På Wenzhou Longan Flange Co., Ltd. har vår fabrik tillverkat platta flänsar i över två decennier, och vi har utvecklat en djup förståelse för dessa faktorer. Våra flänsar är precisionsbearbetade för att säkerställa korrekt passform och lastfördelning, och vi ger våra kunder det tekniska stöd de behöver för att uppnå tillförlitliga tätningar.

Oavsett om du designar ett nytt rörsystem eller underhåller ett befintligt, inbjuder vi dig att kontakta oss för att diskutera dina krav på platt fläns. Vårt team av ingenjörer kan hjälpa dig att välja rätt fläns för din applikation, tillhandahålla vridmomentspecifikationer och ge vägledning om val av packning och installation. Vi är fast beslutna att ge våra kunder högsta kvalitet och bästa möjliga service.

Kontakta Wenzhou Longan Flange Co., Ltd. idagför att diskutera dina krav på platt fläns och upptäcka hur våra produkter kan hjälpa dig att uppnå tillförlitlig tätning i dina kritiska applikationer.

Relaterade nyheter
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept